
 EN

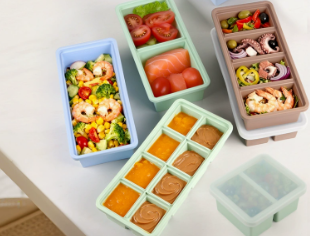
Anpassad hålformdesign: från gittermönster till funktionella isformer
Varför gitter-, geometriska och sfäriska former förbättrar kyling och presentation
En anpassad silikonskål för isbitar avslöjar designpotential långt bortom standardbitar. Nät- och geometriska utrymmen ökar förhållandet mellan yta och volym – vilket snabbar på kylningsöverföringen och främjar jämn temperaturfördelning i drycker. Sfäriska och storskaliga former minimerar däremot ytexponeringen, vilket saktar ner smältningen för att bevara cocktails styrka och förhindra snabb utspädning. Visuellt ger nätstrukturer djup och dimension åt glaset, medan fasetterade geometrier bryter ljuset för förbättrad fotogenicitet – en fördel inom både sociala medierdriven hotellverksamhet och hemmabruk.
Dock formen måste tjäna funktionen: för tunna gitterväggar kan frysa snabbt men spricka vid utkastning; djupa eller smala hålrum kan försena frigörandet och kräva längre frystider. Fabriker bör utvärdera samspel mellan yttre geometri, inre volym och väggtjocklek – inte som isolerade egenskaper, utan som ett integrerat termiskt-mekaniskt system. Med balanserad formskonstruktion kan en enda silikonskål för isbitar pålitligt stödja olika användningsområden – från snabbavkylda highballs till långsamt smältande spiritusdrycker – samtidigt som den levererar både funktionell prestanda och distinkt varumärkesuttryck för hemmakök, barer och premiumhotellprogram.
Formskonstruktion för säker frigöring: Balansera detaljnivå och frigöringsprestanda
Formteknik är den avgörande faktorn för om komplicerade gitter-, geometriska eller sfäriska hålrum frigörs renligen – utan att rivs, deformeras eller kräver överdriven ansträngning från användaren. Underkutningar och fina rännor förbättrar visuell trofasthet men ökar också motståndet vid avformning. För att lösa detta optimerar erfarna tillverkare utdragningsvinklar (vanligtvis 2–3°), polerar formytorna till en spegelglans och väljer flytande silikon-gummi med en Shore A-hårdhet på 40–60 – tillräckligt mjukt för att underlätta avformning, men samtidigt tillräckligt fast för att behålla skarpa kantdefinitioner.
Ventilering och gjutportplacering är lika avgörande: felplacerade gjutportar eller otillräcklig ventilering fångar in luft, vilket leder till ofullständiga fyllningar eller bräckliga gitterspetsar. Innan verktygsframställning påbörjas bör leverantörer utföra strömningsanalys av formen eller geometrisk granskning för att identifiera spänningskoncentrationer och verifiera utkastningsvägar. Stränga verktygstoleranser säkerställer konsekvent kavitetvolym över produktionsserier, samtidigt som kontrollerad flexibilitet tillåts under utkastningen. Resultatet är en hållbar, livsmedelssäker silikonskål för isbitar som reproducerar komplexa former pålitligt – cykel efter cykel – utan sprickor, deformationer eller krav på kraftfull vridning från slutanvändaren.
Optimering av antal kaviter och layout för kommersiellt och bostadsanvändning
konfigurationer med 6–24 kaviter: anpassning av produktionskapacitet till slutanvändningens behov
Antalet hål i formen speglar direkt verklig användning – inte bara tillverknings-effektivitet. En 6-håls-layout är lämplig för applikationer med låg volym men hög avsikt, till exempel hantverksblandade cocktails eller portionerad babymat, där stora isbitar, enkel stapling och effektiv utnyttjande av frysytrum är avgörande. Konfigurationen med 14 hål förblir den hemmabrukade arbetshästen: den ger tillräckligt med is för en eller två stora krukor utan att dominera hyllutrymmet. För kommersiella verksamheter – som barer, kaffekedjor och kateringskök – minskar 18–24 hål per bricka på märkbar sätt behovet av påfyllning under toppbelastning, samtidigt som storleken på varje isbit förblir praktisk för dispensering och servering.
Layoutstrategin förbättrar ytterligare användbarheten: förskjutna eller bikakemönsteranordningar maximerar hålighetsdensiteten utan att påverka strukturell styvhet. Fabriker rekommenderar vanligtvis standardiserade antal – 6, 12, 14, 16, 18, 21 eller 24 – baserat på validerade data om isförbrukning per timme, frysdjupsbegränsningar och ergonomisk hantering. Detta säkerställer att varje konfiguration anpassas till verklig arbetsflöde – inte teoretisk kapacitet.
Termisk och mekanisk design: Säkerställer enhetlig frystorkning och pålitlig utkastning
När antalet håligheter och layouten är fastställda avgör termisk och mekanisk integritet konsekvensen i varje frystorknings- och utkastningscykel. Minimiväggtjocklek mellan håligheterna bör vara 3–5 mm för att förhindra rivskador vid upprepad avformning; ojämn tjocklek skapar termiska ”heta punkter”, vilket försenar frystiden i centrala håligheter. Eftersom silikongjutning under tryck saknar sprickor blir enhetlig bastjocklek och balanserade fyllningsvägar avgörande för jämn värmeöverföring.
En liten utdragningsvinkel (2–3°) på formens väggar stödjer ren utkastning av gitter- och geometriska former utan mikrospännrissningar. Större brickor – särskilt versioner med 24 hål – drar nytta av förstärkta kanter eller tjockare periferiramar för att motstå böjning när de bärs fulla. I kombination med silikon med en hårdhet på 40–60 Shore A ger dessa funktioner förutsägbara kubstorlekar, snabbare frigöring, minskad ansträngning för användaren och längre livslängd för brickan – viktiga kännetecken för professionellt utformade produkter.
OEM/ODM-fabrikskapaciteter för helhetsutveckling av silikongjorda isbitbrickor
Från CAD-design till FDA-kompatibel produktion: Arbetsflödet för anpassade silikongjorda isbitbrickor
En betrodd fabrik äger hela utvecklingscykeln – från initial CAD-fil till efterlevande, hyllklart produkt. Köpare skickar vanligtvis 2D-skisser eller 3D-modeller, som formgivningsingenjörer sedan förbättrar för tillverkbarhet: justerar utdragningsvinklar, optimerar delningslinjer, verifierar hålrumsavstånd och säkerställer att gitter- eller logodetaljer överlever upprepad frys-tin-cykel utan försämring.
Verktygstillverkning följer teknisk validering, och första provexemplaren formas med certifierad livsmedelsklassificerad vätskesilikon-gummi. Ledande partners integrerar efterlevnad – FDA 21 CFR §177.2600, LFGB §30 och §31, REACH SVHC-screening samt garanti för BPA-frihet – i materialval och processkontroller, inte som en slutlig kontrollruta. Kompressionsformning är lämplig för lägre volymer och tjockare väggar; injektionsformning av LSR möjliggör striktare toleranser, finare detaljer och skalbar produktion. Efterstädning tar bort flyktiga föreningar, följt av exakt beskärning och sekundär ytbehandling – inklusive färganpassning, prägling och privatmärkt förpackning. Slutlig inspektion verifierar antalet hål, dimensionsnoggrannhet och säkerhet vid kontakt med livsmedel. Dokumenterade processkontroller och batchspårbarhet skyddar mot kostsamma omarbetsuppgifter och importfördröjningar.
Att välja en pålitlig tillverkare av silikongulvformar: Viktiga bedömningskriterier
När du utvärderar en tillverkningspartner för silikongodisformar bör du prioritera demonstrerad expertis inom livsmedelsklassad silikonköksutrustning och helhetsansvar för OEM/ODM—inte katalogens omfattning. En kompetent leverantör integrerar verktygsdesign, optimering av formhålens geometri, färgformulering, provtagning, förpackning och slutlig inspektion i en enda, granskbar process.
| Utvärderingsområde | Vad som ska verifieras |
|---|---|
| Efterlevnad | Giltig och aktuell dokumentation för FDA-, LFGB-, REACH- och BPA-fria krav—verifierad per parti, inte bara vid lansering. |
| Teknik | Inhemsk möjlighet till mold flow-simulering eller motsvarande kompetens för att lösa avvägningar mellan nätstrukturdetalj och pålitlighet vid urformning. |
| Anpassning | Bevisad förmåga att ändra formhål med nätstruktur, geometrisk form, sfärisk form eller logobaserad design utan fullständig ombyggnad av verktygen—genom modulära insatsdelar eller snabb prototypframställning. |
| Kvalitetsystem | Definierade provtagningsprotokoll (t.ex. AQL-nivå II), dimensionsmättningsrapporter per formhål samt förhandsinspektion innan frakt inklusive fotodokumentation. |
| Logistik | Erfarenhet av att hantera storskaliga produktionsomgångar, exportkompatibel förpackning (inklusive fukthinder och validering genom falltester) samt efterlevnad av säsongsbundna leveransfönster. |
Begär prov på första artikeln (FAI) samt en tydlig tidplan baserad på milstolpar – från godkännande av CAD till slutlig leverans. Denna disciplinerade ansats minimerar omarbetning, garanterar konsekvent urkastning av formhål under hela produktionsvolymen och skyddar varumärkesintegriteten för både kommersiella och bostadsrelaterade produkter.
Vanliga frågor
Vilka är de unika fördelarna med anpassade formhålsdesigner?
Anpassade formhålsdesigner i silikonglas för isbitar ger förbättrad kylningsverkningsgrad, långsammare smältning och visuellt attraktiva mönster som höjer presentationen av drycker.
Hur viktig är formteknik i framställningen av brickor?
Formteknik är avgörande för att säkerställa ren urkastning av formhål, bibehålla detaljerade designmönster samt förhindra problem som t.ex. rivningar eller deformationer.
Vilka är de idealiska antalen formhål för olika applikationer?
Sexhålsskålar är lämpliga för användning i liten skala och med avsikt, medan fjortonhålsskålar är mångsidiga för hushållsbehov. Större skålar med 18–24 hål föredras för kommersiella verksamheter.
Varför är FDA-kompatibilitet avgörande vid tillverkning av isbitsskålar?
FDA-kompatibilitet säkerställer materialens säkerhet vid kontakt med livsmedel, vilket stärker konsumentförtroendet och uppfyller regleringskraven globalt.
Hur validerar leverantörer hålgeometrin innan produktionen påbörjas?
Leverantörer använder formflödessimuleringar och geometrianalyser för att förhindra spänningskoncentrationer och säkerställa pålitlig urformning för komplicerade designbeslut.
Innehållsförteckning
- Anpassad hålformdesign: från gittermönster till funktionella isformer
- Optimering av antal kaviter och layout för kommersiellt och bostadsanvändning
- OEM/ODM-fabrikskapaciteter för helhetsutveckling av silikongjorda isbitbrickor
- Att välja en pålitlig tillverkare av silikongulvformar: Viktiga bedömningskriterier
-
Vanliga frågor
- Vilka är de unika fördelarna med anpassade formhålsdesigner?
- Hur viktig är formteknik i framställningen av brickor?
- Vilka är de idealiska antalen formhål för olika applikationer?
- Varför är FDA-kompatibilitet avgörande vid tillverkning av isbitsskålar?
- Hur validerar leverantörer hålgeometrin innan produktionen påbörjas?