
 EN

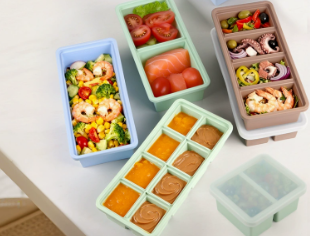
Индивидуальный дизайн полостей: от решётчатых узоров до функциональных форм льда
Почему решётчатые, геометрические и сферические формы улучшают охлаждение и подачу
Индивидуальная силиконовая форма для льда раскрывает потенциал дизайна далеко за пределами стандартных кубиков. Решётчатые и геометрические полости увеличивают соотношение площади поверхности к объёму — это ускоряет передачу холода и способствует равномерному распределению температуры в напитках. Напротив, сферические и крупноформатные формы минимизируют площадь поверхности, замедляя таяние и сохраняя крепость коктейлей, а также предотвращая быстрое разбавление. Визуально решётчатые узоры добавляют глубины и объёма бокалу, а гранистые геометрические формы преломляют свет, повышая фотогеничность — это особенно ценно в сфере гостеприимства и домашнего использования, ориентированной на социальные сети.
Однако форма должна служить функции: чрезмерно тонкие стенки решётки могут быстро замерзнуть, но при этом растрескаться при выталкивании; глубокие или узкие полости могут замедлить высвобождение кубиков и потребовать увеличения времени замораживания. На производстве следует оценивать взаимосвязь между внешней геометрией, внутренним объёмом и толщиной стенок — не как отдельные параметры, а как единый термомеханический комплекс. При сбалансированной инженерии полостей одна и та же силиконовая форма для льда способна надёжно обеспечивать широкий спектр применений — от быстрого охлаждения напитков типа «хайбол» до медленного таяния льда в коктейлях с крепкими напитками — одновременно гарантируя функциональную эффективность и узнаваемую фирменную подачу как для домашних кухонь, так и для баров и премиальных программ в сфере гостеприимства.
Инженерия форм для обеспечения надёжного высвобождения: баланс между детализацией и удобством демонтажа
Инженерия форм является решающим фактором для чистого извлечения сложных решётчатых, геометрических или сферических полостей — без разрывов, деформаций или чрезмерных усилий со стороны пользователя. Углубления и тонкие канавки повышают визуальную точность, но одновременно увеличивают сопротивление при выталкивании. Чтобы решить эту проблему, опытные производители оптимизируют углы выталкивания (обычно 2–3°), полируют поверхности полостей до зеркального блеска и выбирают жидкий силиконовый каучук с твёрдостью по Шору А в диапазоне 40–60 — достаточно мягкий для облегчения выталкивания, но при этом достаточно упругий для сохранения чёткости кромок.
Вентиляция и расположение литниковых каналов одинаково важны: неправильное расположение литников или недостаточная вентиляция приводят к удержанию воздуха, что вызывает неполное заполнение или хрупкость кончиков решётки. До начала изготовления оснастки поставщики должны провести моделирование литья под давлением или анализ геометрии для выявления зон концентрации напряжений и проверки траекторий выталкивания. Точные допуски оснастки обеспечивают стабильный объём полости в течение всего производственного цикла, при этом допускается контролируемая деформация при выемке изделия. В результате получается прочная силиконовая форма для льда, безопасная для контакта с пищевыми продуктами, которая точно воспроизводит сложные формы — цикл за циклом — без растрескивания, деформации или необходимости прикладывать чрезмерные усилия при извлечении изделий.
Оптимизация количества и размещения полостей для коммерческого и бытового применения
конфигурации от 6 до 24 полостей: соответствие производительности требованиям конечных пользователей
Количество полостей напрямую отражает реальное применение, а не только эффективность производства. Конфигурация с 6 полостями подходит для низкотиражных, но высокотребовательных задач — например, приготовление крафтовых коктейлей или порционирование детского питания, где особенно важны крупные кубики льда, удобство укладки и экономия места в морозильной камере. Конфигурация с 14 полостями остаётся стандартом для домашнего использования: она обеспечивает достаточное количество льда для одного-двух больших графинов, не занимая при этом много места на полке. Для коммерческого применения — баров, сетей кофеен и кейтеринговых кухонь — конфигурации с 18–24 полостями на поддоне значительно снижают частоту пополнения во время пиковой загрузки, сохраняя при этом практичный размер отдельного кубика для дозирования и подачи.
Стратегия расположения дальнейшим образом повышает функциональность: смещённое или сотообразное размещение максимизирует плотность полостей без ущерба для структурной жёсткости. На заводах обычно рекомендуются стандартизированные количества — 6, 12, 14, 16, 18, 21 или 24 — на основе проверенных данных по часовому потреблению льда, ограничениям глубины морозильной камеры и эргономике обращения. Это гарантирует, что каждая конфигурация соответствует реальному рабочему процессу, а не теоретической ёмкости.
Тепловая и механическая конструкция: обеспечение равномерного замораживания и надёжного выброса
После окончательного определения количества полостей и их расположения тепловая и механическая целостность определяют стабильность на каждом цикле замораживания и освобождения. Минимальная толщина стенки между полостями должна составлять 3–5 мм, чтобы предотвратить разрывы при многократном демонтаже; неравномерная толщина создаёт тепловые «горячие точки», замедляя время замораживания в центральных полостях. Поскольку при компрессионном формовании силикона литниковые системы отсутствуют, равномерная толщина основания и сбалансированные пути заполнения становятся критически важными для равномерной теплопередачи.
Небольшой угол выталкивания (2–3°) на стенках полости обеспечивает чистое извлечение решётчатых и геометрических форм без микротрещин. Более крупные лотки — особенно версии с 24 ячейками — выигрывают от усиленных ободов или более толстых периметральных рамок, чтобы противостоять прогибу при переноске в заполненном виде. В сочетании с силиконом твёрдостью 40–60 по шкале Шора А эти особенности обеспечивают стабильные размеры кубиков, более быстрое отделение, меньшие усилия со стороны пользователя и увеличенный срок службы лотков — ключевые признаки профессионального уровня проектирования.
Возможности завода OEM/ODM для комплексной разработки силиконовых лотков для кубиков льда
От CAD-проектирования до производства, соответствующего требованиям FDA: рабочий процесс создания индивидуальных силиконовых лотков для кубиков льда
Надёжный завод осуществляет полный цикл разработки — от первоначального файла CAD до готового к продаже продукта, соответствующего всем требованиям. Покупатели обычно предоставляют 2D-эскизы или 3D-модели, которые инженеры по изготовлению форм дорабатывают с учётом технологичности: корректируют углы вытяжки, оптимизируют линии разъёма, проверяют расстояния между полостями и обеспечивают сохранность решётчатых элементов или логотипов после многократных циклов замораживания и оттаивания без потери качества.
Изготовление оснастки следует за инженерной валидацией, а первые образцы изготавливаются методом литья из сертифицированного пищевого жидкого силиконового каучука (LSR). Ведущие партнёры интегрируют требования соответствия — FDA 21 CFR §177.2600, LFGB §30 и §31, скрининг SVHC по REACH и гарантию отсутствия бисфенола А (BPA-free) — непосредственно в выбор материалов и контроль технологических процессов, а не как финальную формальную проверку. Компрессионное литьё подходит для изделий небольшими партиями с более толстыми стенками; литьё под давлением LSR обеспечивает более высокую точность размеров, тонкую детализацию и масштабируемость производства. После окончательного отверждения удаляются летучие соединения, затем выполняется точная обрезка и дополнительная отделка — включая подбор цвета, тиснение и упаковку под частную марку. Завершающий контроль подтверждает количество полостей, точность геометрических параметров и безопасность при контакте с пищевыми продуктами. Документированные процессы контроля и прослеживаемость каждой партии предотвращают дорогостоящую переделку и задержки при импорте.
Выбор надёжного производителя силиконовых форм для льда: ключевые критерии оценки
При отборе производственного партнёра для силиконовых форм для льда следует отдавать приоритет подтверждённому опыту в изготовлении кухонной посуды из пищевого силикона и способности выполнять проекты OEM/ODM «под ключ» — а не широте каталога. Компетентный поставщик интегрирует проектирование оснастки, оптимизацию геометрии полостей, разработку цветовых решений, изготовление образцов, упаковку и окончательный контроль в единый, поддающийся аудиту процесс.
| Область оценки | Что проверять |
|---|---|
| Согласие | Действующая и актуальная документация, подтверждающая соответствие требованиям FDA, LFGB, REACH и отсутствие бисфенола А — с проверкой для каждой партии, а не только при запуске продукции. |
| Инженерное дело | Наличие собственной возможности моделирования течения расплава в форме (mold flow simulation) или эквивалентной компетенции для решения задач баланса между детализацией решётчатой структуры и надёжностью выталкивания готовых изделий. |
| Индивидуальные решения | Подтверждённая способность изменять вставки полостей — решётчатые, геометрические, сферические или с логотипом — без полной замены оснастки, за счёт модульных систем вставок или быстрого прототипирования. |
| Системы премиум-класса | Чётко определённые протоколы отбора образцов (например, уровень AQL II), отчёты о размерных допусках по каждой полости, а также предотгрузочный контроль с фотофиксацией. |
| Логистика | Опыт управления крупномасштабными производственными запусками, упаковкой, соответствующей требованиям экспорта (включая влагозащитные барьеры и проверку устойчивости к падению), а также соблюдением сезонных окон поставок. |
Запросите образцы для первого артикульного осмотра (FAI) и чёткий график с привязкой к этапам — от утверждения CAD-модели до окончательной отгрузки. Такой дисциплинированный подход минимизирует переделку, гарантирует стабильное извлечение изделий из полостей при любых объёмах производства и обеспечивает сохранность имиджа бренда как в коммерческой, так и в бытовой линейке продукции.
Часто задаваемые вопросы
Каковы уникальные преимущества индивидуальных конструкций полостей?
Индивидуальные конструкции полостей в силиконовых формах для льда обеспечивают повышенную эффективность охлаждения, более медленное таяние и визуально привлекательные узоры, повышающие эстетику подачи напитков.
Насколько важна инженерия пресс-форм при производстве форм?
Инженерия пресс-форм имеет решающее значение для обеспечения чистого извлечения изделий из полостей, сохранения сложных геометрических форм и предотвращения таких дефектов, как разрывы или деформации.
Какое количество полостей оптимально для различных применений?
Шестигнёздные лотки подходят для небольших объёмов и целенаправленного использования, тогда как четырнадцатигнёздные лотки универсальны для бытовых нужд. Более крупные лотки с 18–24 гнёздами предпочтительны для коммерческих операций.
Почему соответствие требованиям FDA является обязательным при производстве лотков для кубиков льда?
Соответствие требованиям FDA гарантирует безопасность материалов, контактирующих с пищевыми продуктами, укрепляет доверие потребителей и обеспечивает соблюдение глобальных нормативных стандартов.
Как поставщики проверяют геометрию гнёзд до начала производства?
Поставщики используют моделирование течения расплава в форме и анализ геометрии для предотвращения концентрации напряжений и обеспечения надёжного выталкивания изделий при сложных конструкциях.
Содержание
- Индивидуальный дизайн полостей: от решётчатых узоров до функциональных форм льда
- Оптимизация количества и размещения полостей для коммерческого и бытового применения
- Возможности завода OEM/ODM для комплексной разработки силиконовых лотков для кубиков льда
- Выбор надёжного производителя силиконовых форм для льда: ключевые критерии оценки
-
Часто задаваемые вопросы
- Каковы уникальные преимущества индивидуальных конструкций полостей?
- Насколько важна инженерия пресс-форм при производстве форм?
- Какое количество полостей оптимально для различных применений?
- Почему соответствие требованиям FDA является обязательным при производстве лотков для кубиков льда?
- Как поставщики проверяют геометрию гнёзд до начала производства?