
 EN

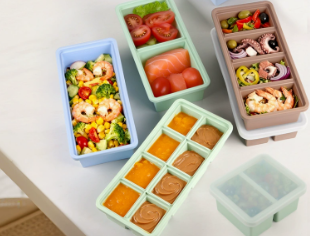
Conception sur mesure des alvéoles : des motifs en treillis aux formes fonctionnelles de glace
Pourquoi les formes en treillis, géométriques et sphériques améliorent-elles le refroidissement et la présentation
Un bac à glaçons en silicone sur mesure libère un potentiel créatif bien supérieur à celui des cubes classiques. Les alvéoles en treillis et géométriques augmentent le rapport surface/volume, accélérant ainsi le transfert de froid et favorisant une répartition uniforme de la température dans les boissons. À l’inverse, les formes sphériques et les formats volumineux limitent l’exposition superficielle, ralentissant le taux de fonte afin de préserver la puissance des cocktails et d’éviter une dilution rapide. Sur le plan visuel, les motifs en treillis ajoutent profondeur et relief au verre, tandis que les géométries à facettes réfractent la lumière pour renforcer leur attrait photographique — un atout précieux aussi bien dans le secteur de l’hôtellerie porté par les réseaux sociaux que dans l’usage domestique.
Toutefois, la forme doit servir la fonction : des parois de treillis excessivement fines peuvent geler rapidement, mais se fissurer lors de l’éjection ; des cavités profondes ou étroites peuvent retarder la libération et nécessiter des durées de congélation prolongées. Les usines doivent évaluer les interactions entre la géométrie extérieure, le volume interne et l’épaisseur des parois — non pas comme des caractéristiques isolées, mais comme un système thermomécanique intégré. Grâce à une conception équilibrée des cavités, un seul bac à glaçons en silicone peut soutenir de manière fiable des applications variées — du refroidissement rapide des highballs à la fonte lente des boissons spiritueuses — tout en assurant à la fois des performances fonctionnelles et une présentation de marque distinctive pour les cuisines domestiques, les bars et les programmes hôteliers haut de gamme.
Ingénierie des moules pour l’intégrité du démoulage : équilibre entre précision détaillée et performance de démoulage
L’ingénierie des moules constitue le facteur déterminant pour savoir si des cavités complexes, de forme géométrique, en treillis ou sphérique, se démoulent proprement — sans déchirure, déformation ni effort excessif de l’utilisateur. Les sous-dépouilles et les rainures fines améliorent la fidélité visuelle, mais augmentent également la résistance au démoulage. Pour résoudre ce problème, les fabricants expérimentés optimisent les angles de dépouille (généralement de 2 à 3°), polissent les surfaces des cavités jusqu’à obtenir une finition miroir et choisissent du caoutchouc silicone liquide ayant une dureté Shore A comprise entre 40 et 60 — assez souple pour faciliter le démoulage, tout en restant suffisamment ferme pour conserver une définition nette des bords.
L’aération et le positionnement des points d’injection sont tout aussi critiques : des points d’injection mal placés ou une aération insuffisante piègent de l’air, ce qui entraîne des remplissages incomplets ou des extrémités fragiles sur les structures en treillis. Avant le démarrage de la fabrication des moules, les fournisseurs doivent réaliser une simulation d’écoulement de matière ou un examen géométrique afin d’identifier les concentrations de contraintes et de valider les trajectoires d’éjection. Des tolérances serrées sur les moules garantissent un volume de cavité constant au fil des séries de production, tout en autorisant une flexion contrôlée lors du démoulage. Le résultat est un bac à glaçons en silicone durable et conforme aux normes alimentaires, capable de reproduire fidèlement des formes complexes — cycle après cycle — sans se fissurer, se déformer ni nécessiter un dégagement forcé par l’utilisateur final.
Optimisation du nombre et de l’agencement des cavités pour une utilisation commerciale et résidentielle
configurations de 6 à 24 cavités : adaptation des capacités de production aux applications finales
Le nombre de cavités reflète directement l’utilisation en conditions réelles, et non pas uniquement l’efficacité de fabrication. Une configuration à 6 cavités convient aux applications à faible volume mais à forte intention, comme les cocktails artisanaux ou les portions pour bébés, où la taille surdimensionnée des glaçons, leur empilement aisé et l’économie d’espace dans le congélateur sont primordiales. La configuration à 14 cavités reste le modèle phare pour un usage résidentiel : elle produit suffisamment de glace pour remplir une ou deux grandes carafes, sans occuper excessivement l’espace disponible sur les étagères. Pour les activités commerciales—bars, chaînes de cafés et cuisines événementielles—une configuration de 18 à 24 cavités par bac réduit nettement la fréquence des recharges pendant les périodes de pointe, tout en conservant une taille individuelle des glaçons pratique pour la distribution et le service.
La stratégie de disposition affine davantage l’utilité : les arrangements décalés ou en nid d’abeille maximisent la densité des cavités sans compromettre la rigidité structurelle. Les usines recommandent généralement des nombres normalisés — 6, 12, 14, 16, 18, 21 ou 24 — fondés sur des données validées relatives à la consommation horaire de glace, aux contraintes de profondeur des congélateurs et à la manutention ergonomique. Cela garantit que chaque configuration correspond au flux de travail réel, et non à une capacité théorique.
Conception thermique et mécanique : assurer une congélation uniforme et une éjection fiable
Une fois le nombre de cavités et leur disposition définitivement arrêtés, l’intégrité thermique et mécanique détermine la régularité de chaque cycle de congélation et de démoulage. L’épaisseur minimale des parois entre les cavités doit être de 3 à 5 mm afin d’éviter le déchirement lors des démoulages répétés ; une épaisseur inégale crée des « points chauds » thermiques, retardant le temps de congélation des cavités centrales. Comme le moulage par compression du silicone ne comporte pas de canaux d’alimentation (runners), une épaisseur uniforme de la base et des trajets d’emprisonnement équilibrés deviennent essentiels pour un transfert thermique homogène.
Un léger angle de dépouille (2–3°) sur les parois de la cavité facilite l’éjection nette des formes en treillis et géométriques sans microfissuration. Les plateaux plus grands—en particulier les versions à 24 cavités—profitent de rebords renforcés ou de cadres périmétriques épaissis afin de résister à la flexion lorsqu’ils sont transportés pleins. Associés à un silicone d’une dureté de 40–60 Shore A, ces caractéristiques assurent une taille de cube prévisible, un démoulage plus rapide, un effort moindre pour l’utilisateur et une durée de vie prolongée du plateau—autant d’indicateurs clés d’un design professionnel.
Capacités usine OEM/ODM pour le développement intégral de plateaux en silicone pour glaçons
Du design CAO à la production conforme à la FDA : le flux de travail personnalisé pour plateaux en silicone pour glaçons
Une usine fiable maîtrise l’ensemble du cycle de développement, depuis le fichier CAO initial jusqu’au produit conforme, prêt à être mis en rayon. Les acheteurs soumettent généralement des esquisses 2D ou des modèles 3D, que les ingénieurs spécialisés en moules perfectionnent ensuite pour assurer la fabricabilité : ajustement des angles d’éjection, optimisation des lignes de parting, vérification de l’espacement des cavités, et garantie que les détails en treillis ou les logos résistent à des cycles répétés de congélation-décongélation sans dégradation.
L’outillage suit la validation technique, et les premiers échantillons sont moulés à l’aide de caoutchouc silicone liquide certifié pour contact alimentaire. Nos principaux partenaires intègrent la conformité — règlement FDA 21 CFR §177.2600, norme LFGB §§30 et 31, criblage REACH SVHC et garantie sans BPA — dès la sélection des matériaux et le contrôle des procédés, et non comme une simple case à cocher en fin de chaîne. Le moulage par compression convient aux pièces de faible volume et aux parois épaisses ; le moulage par injection de LSR permet des tolérances plus serrées, des détails plus fins et une production évolutif. Un post-cuisage élimine les composés volatils, suivi d’un débarrassage précis et d’une finition secondaire — y compris l’harmonisation chromatique, la gravure en relief et l’emballage sous marque privée. L’inspection finale vérifie le nombre de cavités, la précision dimensionnelle et la sécurité pour contact alimentaire. Des contrôles de procédé documentés et une traçabilité par lot protègent contre les reprises coûteuses et les retards à l’importation.
Choisir un fabricant fiable de bacs à glaçons en silicone : critères essentiels d’évaluation
Lors de l’évaluation d’un partenaire fabricant de bacs à glaçons en silicone, privilégiez une expertise avérée dans les articles de cuisine en silicone alimentaire et une exécution OEM/ODM complète, plutôt qu’une simple étendue de catalogue. Un fournisseur compétent intègre la conception des moules, l’optimisation de la géométrie des cavités, la formulation des couleurs, la fabrication d’échantillons, l’emballage et l’inspection finale au sein d’un processus unique et traçable.
| Domaine d'évaluation | Ce qu'il faut vérifier |
|---|---|
| Conformité | Des documents valides et à jour attestant de la conformité aux normes FDA, LFGB, REACH et à l’absence de BPA — vérifiés par lot, et non uniquement lors du lancement. |
| Ingénierie | Une capacité interne de simulation d’écoulement dans les moules ou une capacité équivalente permettant de résoudre les compromis entre le niveau de détail du treillis et la fiabilité du démoulage. |
| Personnalisation | Une capacité éprouvée à modifier les inserts de cavités (treillis, géométriques, sphériques ou intégrant un logo) sans reprise complète des outillages — grâce à des systèmes d’inserts modulaires ou à la prototypage rapide. |
| Systèmes de qualité | Des protocoles d’échantillonnage définis (p. ex., Niveau II de la norme AQL), des rapports de tolérances dimensionnelles par cavité, et une inspection avant expédition accompagnée d’une documentation photographique. |
| Logistique | Expérience dans la gestion de séries de production à grande échelle, d’emballages conformes aux exigences à l’exportation (y compris barrières contre l’humidité et validations par essais de chute), et respect des fenêtres de livraison saisonnières. |
Veuillez fournir des échantillons pour l’inspection du premier article (FAI) ainsi qu’un calendrier clair et structuré par jalons — de l’approbation des fichiers CAD jusqu’à l’expédition finale. Cette approche rigoureuse réduit au minimum les retouches, garantit une libération uniforme des cavités sur l’ensemble des volumes de production et préserve l’intégrité de la marque aussi bien pour les gammes commerciales que résidentielles.
FAQ
Quels sont les avantages spécifiques des conceptions de cavités sur mesure ?
Les conceptions de cavités sur mesure pour les bacs à glaçons en silicone offrent une efficacité de refroidissement accrue, des taux de fonte plus lents et des motifs esthétiquement attrayants qui rehaussent la présentation des boissons.
Quelle est l’importance de l’ingénierie des moules dans la fabrication des bacs ?
L’ingénierie des moules est essentielle pour assurer une libération nette des cavités, préserver des designs complexes et éviter des problèmes tels que le déchirement ou la déformation.
Quel est le nombre optimal de cavités selon les applications ?
Les plateaux à six alvéoles conviennent aux usages à faible volume et intentionnels, tandis que les plateaux à quatorze alvéoles offrent une grande polyvalence pour les besoins domestiques. Les plateaux plus grands, dotés de 18 à 24 alvéoles, sont privilégiés dans les opérations commerciales.
Pourquoi la conformité à la FDA est-elle essentielle dans la fabrication de bacs à glaçons ?
La conformité à la FDA garantit la sécurité des matériaux au contact des aliments, renforce la confiance des consommateurs et répond aux normes réglementaires mondiales.
Comment les fournisseurs valident-ils la géométrie des alvéoles avant la production ?
Les fournisseurs utilisent des simulations d’écoulement dans les moules et des analyses géométriques afin d’éviter les concentrations de contraintes et d’assurer un démoulage fiable pour les designs complexes.
Table des matières
- Conception sur mesure des alvéoles : des motifs en treillis aux formes fonctionnelles de glace
- Optimisation du nombre et de l’agencement des cavités pour une utilisation commerciale et résidentielle
- Capacités usine OEM/ODM pour le développement intégral de plateaux en silicone pour glaçons
- Choisir un fabricant fiable de bacs à glaçons en silicone : critères essentiels d’évaluation
-
FAQ
- Quels sont les avantages spécifiques des conceptions de cavités sur mesure ?
- Quelle est l’importance de l’ingénierie des moules dans la fabrication des bacs ?
- Quel est le nombre optimal de cavités selon les applications ?
- Pourquoi la conformité à la FDA est-elle essentielle dans la fabrication de bacs à glaçons ?
- Comment les fournisseurs valident-ils la géométrie des alvéoles avant la production ?