
 EN

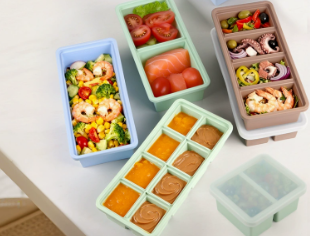
طراحی حفرههای سفارشی: از الگوهای شبکهای تا اشکال عملکردی یخ
چرا اشکال شبکهای، هندسی و کروی، خنککنندگی و ظاهر محصول را بهبود میبخشند
قالب یخ سیلیکونی سفارشی، پتانسیل طراحی را بسیار فراتر از مکعبهای استاندارد آزاد میکند. حفرههای شبکهای و هندسی نسبت سطح به حجم را افزایش داده و انتقال سرما را تسریع کرده و توزیع یکنواخت دما را در نوشیدنیها تقویت میکنند. در مقابل، اشکال کروی و با اندازهی بزرگ، مواجههی سطحی را به حداقل میرسانند و نرخ ذوب را کند کرده تا قدرت کوکتل حفظ شده و رقیقشدن سریع جلوگیری شود. از نظر بصری، الگوهای شبکهای عمق و بعد به شیشه میبخشند، در حالی که اشکال چندوجهی نور را شکسته و جذابیت عکاسی را ارتقا میدهند—ویژگیای ارزشمند در صنایع مهماننوازی و مصرف خانگی که تحت تأثیر رسانههای اجتماعی قرار دارند.
با این حال، شکل باید خدمتکنندهٔ عملکرد باشد: دیوارههای مشبک بسیار نازک ممکن است بهسرعت یخ بزنند، اما در هنگام خارجسازی ترک بخورند؛ حفرههای عمیق یا باریک میتوانند رهاسازی را به تأخیر اندازند و زمان یخزدن طولانیتری را ملزم سازند. کارخانهها باید تعامل بین هندسهٔ خارجی، حجم داخلی و ضخامت دیواره را ارزیابی کنند—نه بهعنوان ویژگیهای جداگانه، بلکه بهعنوان یک سیستم حرارتی-مکانیکی یکپارچه. با مهندسی متعادل حفره، یک قالب سیلیکونی برای یخسازی میتواند بهطور قابلاطمینانی کاربردهای متنوعی را پشتیبانی کند—از سرمایش سریع نوشیدنیهای «هايبال» تا ذوبشدن آهستهٔ نوشیدنیهای الکلی—و در عین حال، هم عملکرد کاربردی و هم ارائهٔ برندِ متمایزی را برای آشپزخانههای خانگی، بارها و برنامههای مهماننوازی لوکس فراهم سازد.
مهندسی قالب برای اطمینان از رهاسازی مناسب: تعادل بین جزئیات و عملکرد رهاسازی
مهندسی قالبگیری عامل تعیینکنندهی این است که آیا حفرههای پیچیدهٔ شبکهای، هندسی یا کروی بهصورت تمیز و بدون پارگی، تغییر شکل یا نیاز به نیروی بیش از حد از سوی کاربر، از قالب خارج میشوند یا خیر. زیربرآمدگیها و شیارهای ریز، وفاداری بصری را افزایش میدهند، اما در عین حال مقاومت در برابر خارجسازی را نیز بالا میبرند. برای رفع این مشکل، تولیدکنندگان با تجربه زاویهٔ شیب قالب را (معمولاً ۲ تا ۳ درجه) بهینه میکنند، سطوح حفره را تا جایی که صافی آینهای پیدا کنند، صیقل میدهند و لاستیک سیلیکونی مایعی با سختی شور A بین ۴۰ تا ۶۰ انتخاب میکنند — بهاندازهای نرم که خارجسازی را تسهیل کند، اما بهاندازهای سفت که تعریف دقیق لبهها حفظ شود.
تزریق هوا و قرارگیری دریچهها به یک اندازه حیاتیاند: دریچههای نامناسب یا تزریق ناکافی هوا، باعث محبوس شدن هوا میشوند و این امر منجر به پرنشدن کامل قالب یا شکنندگی نوکهای شبکهای میگردد. پیش از شروع ساخت قالب، تأمینکنندگان باید شبیهسازی جریان قالب یا بررسی هندسه را انجام دهند تا نقاط تمرکز تنش شناسایی و مسیرهای خارجسازی تأیید شوند. دقت بالای اندازههای قالب، حجم ثابت حفرهها را در طول تولیدات پیاپی تضمین میکند و در عین حال امکان انعطافپذیری کنترلشده در زمان جداکردن قطعه را فراهم میسازد. نتیجهای که حاصل میشود، یک سینی یخ سیلیکونی با دوام و ایمن برای مواد غذایی است که اشکال پیچیده را بهطور قابل اعتمادی و در هر چرخه تولید تکرار میکند—بدون ترک خوردن، پیچیدگی یا اعوجاج، و بدون نیاز به پیچش شدید توسط کاربر نهایی.
بهینهسازی تعداد و چیدمان حفرهها برای کاربردهای تجاری و خانگی
پیکربندیهای ۶ تا ۲۴ حفرهای: تطبیق ظرفیت تولید با کاربردهای کاربر نهایی
تعداد حفرهها بهطور مستقیم نشاندهندهٔ کاربرد واقعی است—نه صرفاً کارایی تولید. چیدمان ۶ حفرهای برای کاربردهای با حجم پایین اما با هدف مشخص، مانند نوشیدنیهای اختصاصی یا سهمیههای غذایی نوزادان مناسب است؛ در اینجا اندازهٔ بزرگتر مکعبها، قابلیت انباشتن آسان و صرفهجویی در فضای فریزر اهمیت اصلی را دارد. تنظیم ۱۴ حفرهای همچنان قویترین گزینهٔ خانگی است: این تنظیم مقدار یخ کافی برای یک یا دو ظرف بزرگ را تولید میکند، بدون اینکه فضای قفسه را بهطور غیرضروری اشغال کند. برای کاربردهای تجاری—مانند بارها، زنجیرههای قهوه و آشپزخانههای خدمات غذایی—تنظیم ۱۸ تا ۲۴ حفره در هر سینی، فراوانی پرکردن مجدد را در ساعات اوج خدمات بهطور چشمگیری کاهش میدهد، در عین حال اندازهٔ مکعبهای جداگانه را برای راحتی در توزیع و سرویس در حدی عملی نگه میدارد.
استراتژی چیدمان کارایی را بیشتر بهبود میبخشد: چیدمانهای جابهجاشده یا ششضلعی، تراکم حفرهها را بیشینه میکنند بدون اینکه بر سختی سازهای تأثیر بگذارند. کارخانهها معمولاً تعداد استانداردی را پیشنهاد میکنند—۶، ۱۲، ۱۴، ۱۶، ۱۸، ۲۱ یا ۲۴—بر اساس دادههای تأییدشده دربارهٔ مصرف ساعتی یخ، محدودیتهای عمق فریزر و راحتی کار در دستزدن. این امر تضمین میکند که هر پیکربندی با جریان واقعی کار هماهنگ باشد، نه با ظرفیت نظری.
طراحی حرارتی و مکانیکی: تضمین انجماد یکنواخت و خروج قابل اعتماد
پس از تعیین نهایی تعداد حفرهها و چیدمان آنها، یکپارچگی حرارتی و مکانیکی، ثبات را در هر چرخهٔ انجماد و خروج تضمین میکند. حداقل ضخامت دیواره بین حفرهها باید ۳ تا ۵ میلیمتر باشد تا از پارگی در طول جداکردن مکرر جلوگیری شود؛ ضخامت نامنظم، «نقاط داغ» حرارتی ایجاد میکند و زمان انجماد حفرههای مرکزی را به تأخیر میاندازد. ازآنجاکه قالبگیری فشاری سیلیکون فاقد راههای جریان (رانر) است، ضخامت یکنواخت پایه و مسیرهای پرکردن متعادل، برای انتقال یکنواخت گرما ضروری هستند.
زاویهٔ کمی (۲ تا ۳ درجه) در دیوارههای حفره، خروج تمیز شبکهها و اشکال هندسی را بدون ترکهای ریز ممکن میسازد. سینیهای بزرگتر — بهویژه نسخههای ۲۴ حفرهای — از لبههای تقویتشده یا قابهای محیطی ضخیمتر برای مقاومت در برابر خمشدن هنگام حمل پر از آب بهره میبرند. این ویژگیها در ترکیب با سیلیکونی با سختی ۴۰ تا ۶۰ شور A، اندازهٔ قابلپیشبینی مکعبها، خروج سریعتر، کاهش تلاش کاربر و افزایش طول عمر سینی را فراهم میکنند — نشانههای کلیدی طراحی حرفهای.
تواناییهای کارخانهٔ تولید تجهیزات اصلی (OEM) و طراحی-تولید (ODM) برای توسعهٔ تمامعیار سینیهای سیلیکونی مکعبیخ
از طراحی CAD تا تولید مطابق با استانداردهای FDA: گردش کار سفارشی سینیهای سیلیکونی مکعبیخ
کارخانهای مورد اعتماد، چرخه توسعه کامل را از فایل اولیه CAD تا محصول نهایی که برای قفسه آماده و مطابق با استانداردها است، تحت کنترل دارد. خریداران معمولاً اسکچهای دو بعدی یا مدلهای سه بعدی ارسال میکنند که مهندسان قالبسازی آنها را برای امکانپذیری تولید بهینه میکنند: زوایای شیب را تنظیم میکنند، خطوط جدایی قطعات را بهینه میسازند، فاصله حفرهها را بررسی میکنند و اطمینان حاصل میکنند که جزئیات شبکهای یا لوگو در طول چرخههای مکرر انجماد و ذوب بدون کاهش کیفیت باقی میمانند.
ساخت ابزارآلات پس از تأیید مهندسی انجام میشود و نمونههای اولیه با استفاده از لاستیک سیلیکونی مایعِ مورد تأیید برای مواد غذایی قالبگیری میشوند. شرکای پیشرو الزامات انطباق — از جمله بخش ۲۱ CFR §۱۷۷٫۲۶۰۰ اداره غذا و داروی آمریکا (FDA)، بخشهای ۳۰ و ۳۱ قانون حفاظت از سلامت و بهداشت مواد غذایی آلمان (LFGB)، بررسی مواد شیمیایی بسیار خطرناک تحت مقررات REACH و تضمین عدم وجود BPA — را در انتخاب مواد و کنترل فرآیندها، نه بهصورت یک بررسی نهایی، گنجاندهاند. قالبگیری فشاری برای طراحیهای با حجم تولید پایینتر و دیوارههای ضخیمتر مناسب است؛ در مقابل، قالبگیری تزریقی لاستیک سیلیکونی مایع (LSR) امکان دستیابی به تلرانسهای دقیقتر، جزئیات ظریفتر و تولید مقیاسپذیر را فراهم میکند. پساز پخت، ترکیبات فرار حذف شده و سپس عملیات برش دقیق و پرداخت ثانویه — از جمله تطبیق رنگ، برجستهکاری و بستهبندی با برند اختصاصی — انجام میشود. بازرسی نهایی تعداد حفرهها، دقت ابعادی و ایمنی تماس با مواد غذایی را تأیید میکند. کنترلهای فرآیندی مستند و ردیابی دستهبندیشده محصولات، از انجام مجدد پرهزینه و تأخیر در واردات جلوگیری میکنند.
انتخاب تولیدکنندهٔ قابل اعتماد سینی یخ سیلیکونی: معیارهای کلیدی ارزیابی
هنگام ارزیابی شریک تولیدی سینی یخ سیلیکونی، تخصص اثباتشده در زمینه ظروف آشپزخانه سیلیکونی مناسب برای مواد غذایی و اجرای تمامعیار OEM/ODM را در اولویت قرار دهید—نه تنوع کاتالوگ. تأمینکنندهای که بتواند طراحی قالب، بهینهسازی هندسه حفرهها، فرمولاسیون رنگ، تهیه نمونه، بستهبندی و بازرسی نهایی را در یک فرآیند واحد و قابل بازرسی ادغام کند.
| حوزه ارزیابی | مواردی که باید تأیید کنید |
|---|---|
| انطباق | مدارک معتبر و بهروز درباره استانداردهای FDA، LFGB، REACH و عدم وجود BPA—که برای هر محموله (نه فقط در زمان رونمایی) تأیید شدهاند. |
| مهندسی | قدرت تحلیل جریان قالب درونی یا توانایی معادل برای حل تضاد بین جزئیات شبکهای و قابلیت اطمینان از خارجسازی قطعه از قالب. |
| سفارشیسازی | توانایی اثباتشده در اصلاح حفرههای شبکهای، هندسی، کروی یا مبتنی بر لوگو بدون نیاز به ساخت مجدد کامل قالب—با استفاده از سیستمهای قابل تعویض حفرهها یا ساخت سریع نمونه. |
| سیستمهای کیفیتمند | پروتکلهای تعریفشده برای تهیه نمونه (مانند سطح AQL II)، گزارشهای تحمل ابعادی برای هر حفره و بازرسی پیش از حمل با مستندسازی عکسی. |
| لجستیک | تجربهٔ مدیریت تولید انبوه، بستهبندی سازگون با استانداردهای صادراتی (شامل موانع رطوبتی و اعتبارسنجی تست افتادن)، و رعایت پنجرههای زمانی تحویل فصلی. |
درخواست نمونههای بازرسی اولین قطعه (FAI) و زمانبندی شفاف مبتنی بر اهداف مشخص — از تأیید طراحی CAD تا ارسال نهایی. این رویکرد منظم، بازکاری را به حداقل میرساند، انتشار یکنواخت حفرهها را در تمام حجمهای تولیدی تضمین میکند و یکپارچگی برند را در خطوط محصول تجاری و مسکونی محافظت مینماید.
پرسشهای متداول
مزایای منحصربهفرد طراحیهای حفرهٔ سفارشی چیست؟
طراحیهای حفرهٔ سفارشی در سینیهای یخ سیلیکونی، کارایی خنککنندگی بهتری ارائه میدهند، نرخ ذوب آهستهتری دارند و الگوهای بصری جذابی را ایجاد میکنند که ظاهر نوشیدنیها را ارتقا میبخشند.
مهندسی قالب در تولید سینیها چقدر اهمیت دارد؟
مهندسی قالب برای اطمینان از خروج تمیز حفرهها، حفظ طرحهای پیچیده و پیشگیری از مشکلاتی مانند پارگی یا تحریف بسیار حیاتی است.
تعداد ایدهآل حفرهها برای کاربردهای مختلف کدام است؟
قالبهای ششحفرهای برای مصارف عمدی با حجم کم مناسباند، درحالیکه قالبهای چهاردهحفرهای برای نیازهای خانگی انعطافپذیرترند. قالبهای بزرگتر با ۱۸ تا ۲۴ حفره برای عملیات تجاری ترجیح داده میشوند.
چرا رعایت استانداردهای اداره غذا و دارو (FDA) در تولید قالبهای یخ ضروری است؟
رعایت استانداردهای اداره غذا و دارو (FDA) ایمنی مواد مورد استفاده در تماس با غذا را تضمین میکند و اعتماد مصرفکنندگان را تقویت نموده و الزامات نظارتی جهانی را برآورده میسازد.
تأمینکنندگان چگونه هندسه حفرهها را پیش از تولید تأیید میکنند؟
تأمینکنندگان از شبیهسازی جریان قالب و تحلیلهای هندسی برای پیشگیری از تمرکز تنش و اطمینان از خروج قابل اعتماد قطعات از قالب در طرحهای پیچیده استفاده میکنند.
فهرست مطالب
- طراحی حفرههای سفارشی: از الگوهای شبکهای تا اشکال عملکردی یخ
- بهینهسازی تعداد و چیدمان حفرهها برای کاربردهای تجاری و خانگی
- تواناییهای کارخانهٔ تولید تجهیزات اصلی (OEM) و طراحی-تولید (ODM) برای توسعهٔ تمامعیار سینیهای سیلیکونی مکعبیخ
- انتخاب تولیدکنندهٔ قابل اعتماد سینی یخ سیلیکونی: معیارهای کلیدی ارزیابی
- پرسشهای متداول